Resposta direta: onde e como o chip é integrado e verificado
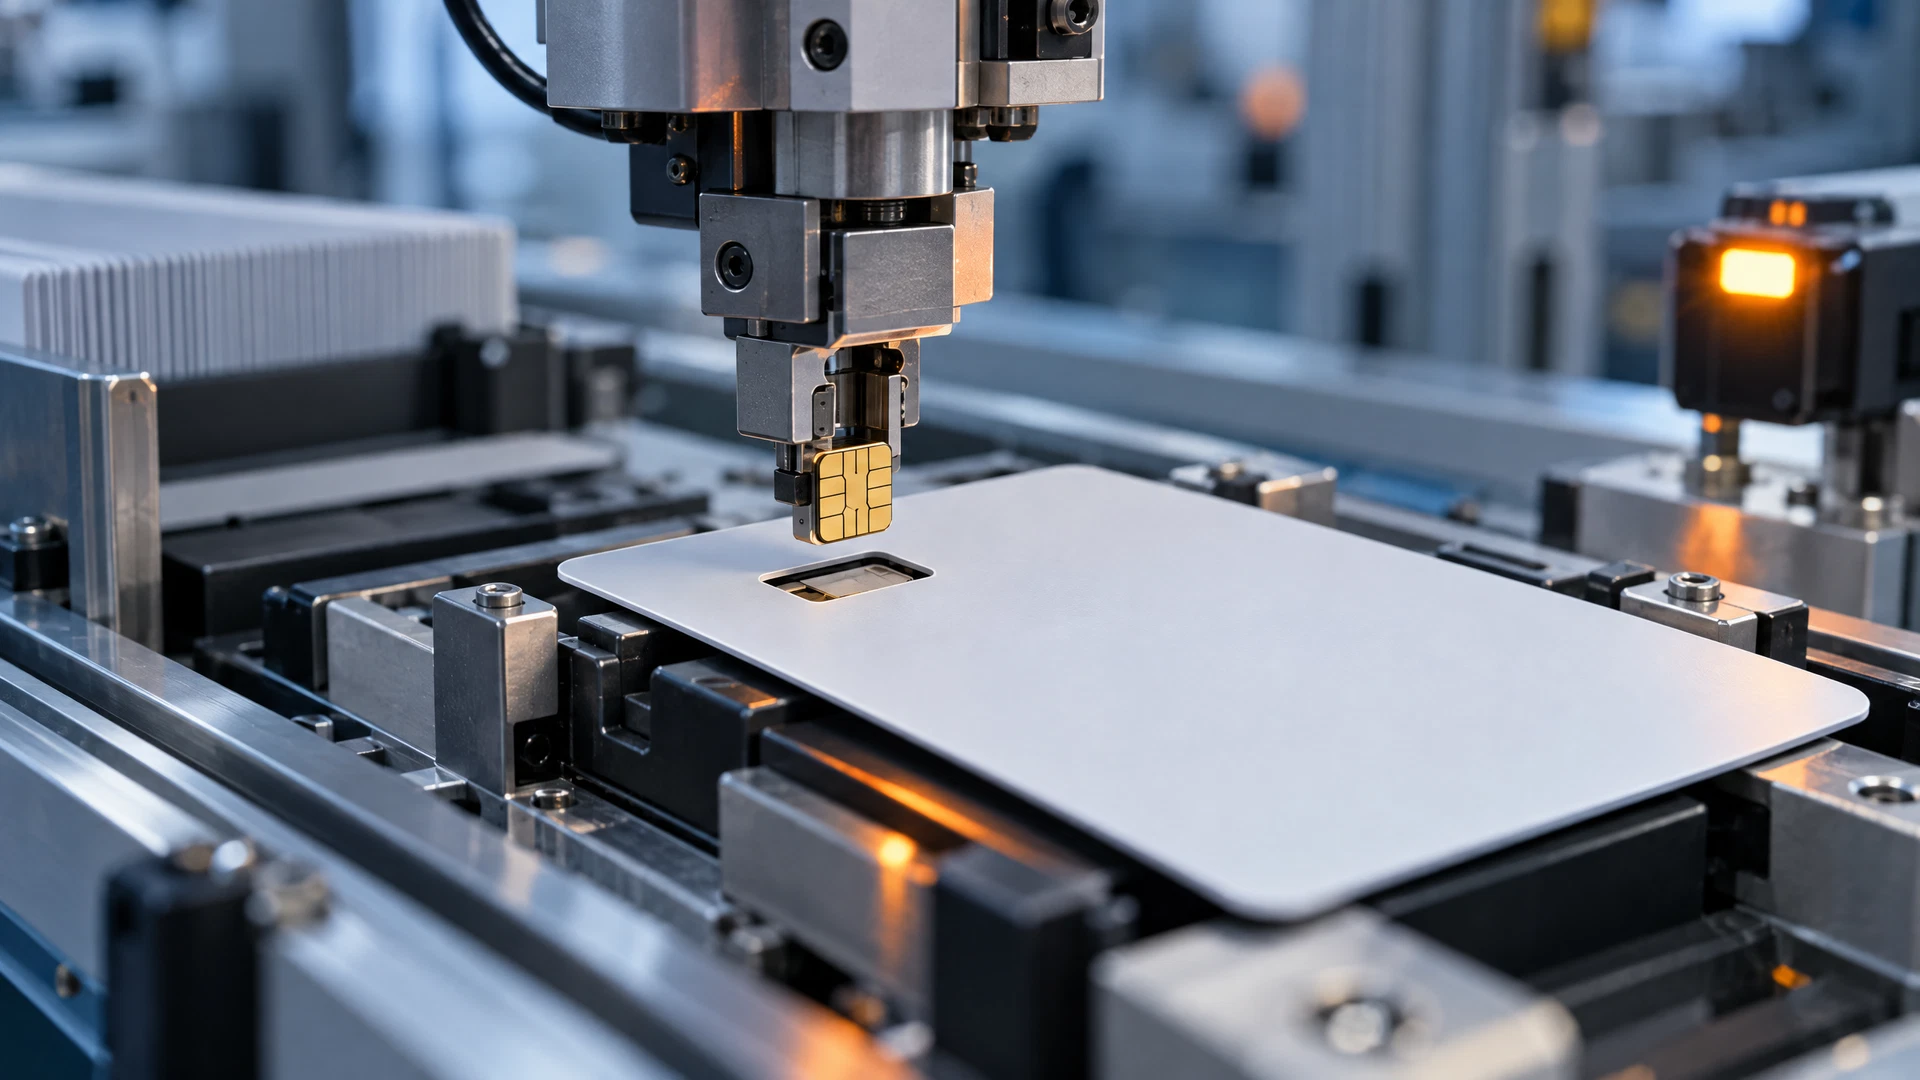
O chip é integrado ao corpo do cartão por meio da montagem de um módulo (core) que contém o circuito integrado e a antena ou contatos metálicos, dependendo do tipo (contato, contato-less ou híbrido). Em linhas industriais típicas, o módulo é inserido em uma cavidade usinada ou embutido entre camadas do cartão antes da laminação final. A montagem inclui alinhar os terminais do chip com a face metálica (se aplicável) e garantir ancoragem mecânica que suporte manipulação e uso.
Após a inserção física, o cartão passa por testes elétricos e funcionais para verificar comunicação com o chip, continuidade de contato (quando houver pinos metálicos) e integridade das conexões. Testes de autenticação e geração de códigos podem ser executados em ambientes controlados com equipamentos de teste que simulam um terminal. Processos e sequências exatas variam por fabricante e emissor; aqui descrevemos princípios operacionais sem revelar procedimentos proprietários.
Montagem da interface física: princípios gerais
A interface física do chip envolve o encapsulamento do circuito integrado e a exposição de seus contatos ou antena para comunicação externa. Para cartões com contato, um módulo com pads metálicos é posicionado de forma que os contatos coincidam com a face externa do cartão. Em cartões contactless, a antena é integrada ao módulo ou embutida nas camadas internas, mantendo a proximidade necessária para transferência de energia e dados via campo eletromagnético.
Em linhas de produção padronizadas, tolerâncias dimensionais seguem normas de cartão (por exemplo, dimensões e espessuras referenciadas em padrões internacionais), e o módulo é fixado mecanicamente e termicamente para resistir a delaminação. Embora existam variações em técnicas de colagem, termoformagem e laminação, o princípio é garantir alinhamento, isolamento elétrico quando necessário e resistência a esforços mecânicos do uso cotidiano.
- Contato vs. contactless: diferenças fundamentais na interface física.
- Importância do alinhamento e da ancoragem mecânica para durabilidade.
Processo de inserção: etapas típicas na linha (princípio, não receita)
Em uma visão de alto nível, a inserção do módulo costuma ocorrer após a conformação e pré-corte das lâminas do cartão e antes da laminação final. O módulo pode ser colocado em uma cavidade usinada ou entre camadas plásticas; em seguida, o conjunto segue para uma etapa de selagem ou laminação que fixa o módulo. Alternativamente, em alguns processos o módulo é inserido após laminação, em um recorte posterior, com procedimentos de acabamento que garantem o encaixe.
Importante ressaltar que procedimentos exatos, como temperatura de laminação, sequência de cortes e uso de adesivos condutores, variam entre fabricantes e são frequentemente proprietários. Por isso, não se descrevem parâmetros numéricos específicos aqui; em vez disso, o foco é o princípio: acolhimento do módulo, fixação mecânica e proteção para as operações subsequentes de personalização e testes.
- Inserção antes da laminação: módulo embutido entre camadas.
- Inserção após laminação: recorte e encaixe com acabamento.
Inspeção visual e por máquina: garantindo qualidade física
Após a montagem física, cartões normalmente passam por inspeção visual automatizada (máquina de visão) para checar alinhamento, posição do módulo, aparência da superfície e ausência de defeitos de laminação. Sistemas de visão com câmeras de alta resolução detectam desalinhamentos, bolhas e irregularidades na borda do módulo. Em produção, operadores também realizam amostragens manuais para avaliações que a máquina não cobre, como aderência ao corte.
Essas inspeções são parametrizáveis e dependem da política de controle do fabricante e do emissor. A máquina pode rejeitar automaticamente peças fora de tolerância e direcioná-las para retrabalho ou descarte. Novamente, critérios exatos e limites de aceitação variam; normas físicas de cartão ajudam a definir referências dimensionais, mas detalhes de tolerância e critérios de retrabalho são específicos de cada fábrica.
- Inspeção por visão para alinhamento e defeitos de superfície.
- Amostragem manual para testes que a visão não cobre.
Testes elétricos e funcionais: o que é verificado
Os testes elétricos verificam continuidade dos contatos, isolamento, resistência e resposta a comandos básicos. Em cartões com chip EMV, são conduzidos testes funcionais que avaliam se o chip responde a comandos padronizados e realiza operações criptográficas básicas. Esses testes confirmam que o chip está funcional, que suas interfaces físicas respondem corretamente e que não há danos elétricos causados durante montagem.
Testes funcionais podem incluir leitura do ATR (Answer To Reset) em cartões de contato e troca de comandos APDU simulados. Para contactless, mede-se a sensibilidade à energia, tempo de resposta e integridade da antena. Equipamentos e sequências de teste variam por fornecedor; EMVCo define como o chip deve se comportar em termos de comunicação lógica, mas não dita procedimentos industriais de produção.
- Continuidade e resposta do chip em contato.
- Medição de sensibilidade e resposta em contactless.
Testes de segurança lógica e autenticação (princípios)
Além dos testes elétricos, há verificações de conteúdo lógico do chip: presença de identificadores, chaves públicas certificadas e capacidade de executar algoritmos de autenticação. Em fábrica, testes funcionais podem incluir autenticação mútua simulada para confirmar que o chip responde com dados esperados e pode gerar códigos de uso único, conforme as especificações de interoperabilidade descritas por EMVCo.
Limitação importante: procedimentos detalhados de provisionamento de chaves, transporte de credenciais e testes de segurança são fortemente controlados por emissor e são frequentemente feitos em ambientes dedicados ou por terceiros autorizados. Não é apropriado divulgar fluxos proprietários ou práticas restritas; descrevemos aqui apenas o princípio — verificar que o chip realiza operações criptográficas necessárias para uso em transações.
- Autenticação e testes de operações criptográficas básicas.
- Provisionamento de credenciais costuma ser controlado pelo emissor.
Exemplos hipotéticos de linha: duas variações ilustrativas
Exemplo hipotético A: Uma fábrica que integra módulos antes da laminação coloca o módulo entre duas lâminas PVC, realiza laminação a quente e depois corta a peça. A linha inclui uma estação de visão para checagem de alinhamento e uma estação de teste elétrica que conecta pads de contato para leitura de ATR. Cartões fora de especificação seguem para retrabalho, onde o módulo pode ser descolado e substituído ou a peça é descartada.
Exemplo hipotético B: Outra linha prefere inserir o módulo após laminação. Ela faz um recorte preciso no painel já laminado, insere o módulo com adesivo estruturante e realiza selagem por ultrassom. O teste contactless então mede a sensibilidade da antena e a resposta APDU. Ambas as abordagens visam o mesmo objetivo: assegurar integridade física e funcional do chip, mas adotam estratégias diferentes conforme equipamento e filosofia do fabricante.
- Hipotético A: inserção antes da laminação e teste por contato.
- Hipotético B: inserção após laminação e foco em contactless.
Riscos, pontos de falha e variações por fabricante
Riscos comuns incluem desalinhamento do módulo, delaminação, dano mecânico ao CI ou rompimento de trilhas de antena. Esses problemas podem resultar de controle térmico inadequado na laminação, tolerâncias de corte mal definidas ou manuseio impreciso. Cada fabricante define procedimentos de mitigação e limites de rejeição, que podem incluir ajuste de equipamento, troca de rolos de prensa ou mudanças na parametrização de visão.
As variações por fabricante abrangem escolha de materiais (PVC, PET, compostos), técnicas de adesão, métodos de encapsulamento do módulo e sequência de testes. Em muitos casos, requisitos do emissor (por exemplo, preferências por contactless vs. contato) influenciam essas escolhas. Como regra geral, a conformidade com normas físicas e testes funcionais coerentes com especificações como as da EMVCo orientam decisões, mas detalhes industriais permanecem específicos por provedor.
- Delaminação e desalinhamento: causas e controle.
- Materiais e técnicas variam por fabricante e emissor.
Síntese e próximos passos práticos para quem gerencia produção
Em resumo, a inserção do chip no cartão combina operações de mecânica de precisão, controle de materiais e testes elétricos/funcionais. O foco deve ser garantir um fluxo que proteja o circuito integrado mecanicamente, preserve integridade elétrica e aplique verificações que detectem falhas antes de chegar ao emissor. Documente critérios de aceitação, equipamentos de visão e estações de teste elétrico, e padronize rotinas de amostragem para controlar qualidade.
Próximos passos práticos: revisar requisitos do emissor quanto ao tipo de interface, mapear pontos de inspeção na linha, validar equipamentos de teste com casos de referência e estabelecer rotinas de retrabalho e descarte claras. Para implantação de mudanças, experimente em piloto reduzido (amostras controladas) e envolva fornecedor de módulo e emissor para alinhar provisões de credenciais e requisitos de segurança. Quando necessário, consulte as especificações EMVCo para comunicação entre chip e terminal.
- Documentar critérios e mapear pontos de teste críticos.
- Validar equipamentos em piloto antes de produção plena.
Perguntas frequentes
O que é testado primeiro: a parte física ou a lógica do chip?
Normalmente a inspeção física e os testes elétricos básicos acontecem imediatamente após a montagem para detectar defeitos físicos. Testes lógicos e funcionais, incluindo operações de autenticação, seguem em estações específicas; a ordem pode variar por linha, mas ambas as camadas são necessárias antes da entrega ao emissor.
Os testes verificam se o chip pode gerar códigos de segurança?
Em ambientes de produção, são realizados testes funcionais que verificam se o chip executa operações criptográficas e responde a comandos padronizados; isso confirma capacidade de geração de códigos. Entretanto, provisionamento de chaves e procedimentos de segurança sensíveis são controlados pelo emissor e podem ocorrer em ambientes separados.
É possível reparar um módulo mal inserido?
Algumas fábricas realizam retrabalho para substituição de módulo ou correção de alinhamento, mas a viabilidade depende do defeito e do processo de montagem. Em muitos casos, danos ao CI, delaminação significativa ou contaminação levam ao descarte por motivos de segurança e confiabilidade.
As normas ISO/IEC 7810 orientam a inserção do chip?
A ISO/IEC 7810 trata de características físicas de cartões de identificação, como dimensões e materiais, e serve como referência para aspectos dimensionais. Ela não prescreve procedimentos industriais de inserção de chips nem requisitos de transação; detalhes de montagem permanecem no escopo do fabricante e de normas específicas de setor.
Como a EMVCo se relaciona com os testes do chip?
A EMVCo define especificações de comunicação e interoperabilidade entre chip e terminal, incluindo como o chip deve responder a comandos. Essas especificações orientam testes funcionais que validam comportamento lógico do chip, mas não descrevem processos industriais de inserção ou parâmetros proprietários de produção.